3D 프린터 출력 실패 원인과 해결, 직접 겪은 6가지 기록
3D 프린터 출력이 실패하면 원인을 하나씩 지워 가야 한다. 2019년에 쓰던 소형 프린터부터 크리얼리티 K1 Max, 뱀부랩 X1C·H2S까지 쓰면서 겪은 실패를 한곳에 모았다. 증상과 원인, 해결을 표로 먼저 정리하고, 자세한 과정은 각 기록 글로 잇는다.
한눈에 보는 결론
| 증상 | 장비 | 확인한 원인 | 해결 | 결과 |
|---|---|---|---|---|
| 첫 레이어 모서리 들뜸 | 뱀부랩 H2S, 텍스처 PEI 판 | 판에 묻은 손기름 | 주방세제로 판 세척, 출력면 만지지 않기 | 같은 파일 재출력 성공 |
| 허공에 필라멘트 분사, 노즐 막힘 | 크리얼리티 K1 Max | 특정하지 못했다 | 노즐·익스트루더·히터봉·베드·방열판 교체 | 계속 불안정. 뱀부랩 H2S를 들이고 K1 Max는 내보내기로 함 |
| Z축 원점 틀어짐 | 2019년 소형 프린터(MP 로고) | 특정하지 못했다 | 재세팅, 인디케이터 측정 시도 | 측정 기준을 잘못 잡아 미완 |
| 거친 표면, 뾰족한 끝 잡티 | 2019년 소형 프린터(MP 로고) | 디테일은 기종 한계로 판단 | 후가공 없이 사용 | 개선하지 않음 |
| 버튼이 구멍에서 잘 안 움직임 | 뱀부랩 H2S, PETG | 구멍 입구의 서포트 잔여물 | 입구를 갈아내는 후가공 | 후가공 필요 |
| PETG 바닥면 찌그러짐 | PETG 출력(기종 기록 없음) | 덜 식은 판을 휘어 분리 | 판이 식을 때까지 기다리기 | 이후 같은 방법 유지 |
여섯 가지 중 세 가지는 판과 베드 쪽에서 나왔다. 증상이 보이면 첫 레이어와 판 상태부터 확인하는 이유다.
1. 첫 레이어가 들뜰 때 — 판에 묻은 손기름
토요일 새벽, H2S가 세 번째로 멈춰 있었다. 모서리가 들렸고, 노즐이 들뜬 레이어 위를 긁고 지나간 자국이 남았다. 같은 파일을 X1C는 문제없이 뽑았다. 프린터보다 판을 먼저 의심할 근거였다.
원인은 손기름이었다. 출력물을 뗄 때마다 판을 맨손으로 잡았고, 물티슈로 훔치는 것을 세척으로 여겼다. 물티슈는 기름을 펴 바를 뿐이었다. 알코올(IPA)도 텍스처 PEI 위 기름을 다 걷어내지 못한다는 것을 이때 알았다. 바꾼 세척 순서는 아래와 같다.
- 판을 프린터에서 떼어 싱크대로 가져간다. 프린터 안에서 닦지 않는다.
- 따뜻한 물에 주방세제를 풀고 부드러운 스펀지로 앞면 전체를 문지른다.
- 세제가 남지 않을 때까지 흐르는 물로 헹군다. 세제 잔여물도 안착을 막는다.
- 키친타월로 눌러 물기를 빼고, 이후로는 판 가장자리만 잡는다.
- 판을 끼우고 베드 레벨링을 한 번 더 돌린다.
세척 뒤 같은 파일을 다시 걸었다. 2시간 뒤 첫 레이어가 평평하게 깔린 채 출력이 끝났고, 모서리도 끝까지 붙어 있었다. 매번 판을 빼야 하는 번거로움은 남는다. 매끈한 PEI(Smooth PEI)나 쿨 플레이트(Cool Plate)는 각 판 설명서의 세척법을 따로 확인해야 한다. 전 과정은 플레이트 세척으로 첫 레이어를 잡은 기록에 있다.
2. 허공에 필라멘트를 뿜을 때 — 스파게티와 노즐 막힘
K1 Max는 첫 레이어 안착을 확인하고 잠들어도, 아침에 보면 허공에 필라멘트를 뿜고 있거나 노즐이 막혀 있는 일이 잦았다. 출력을 걸어 두고도 카메라를 수시로 확인하게 됐다. 바꿔 본 부품은 아래와 같다.
| 부위 | 조치 |
|---|---|
| 노즐·핫엔드 | 정품 노즐과 K1C 고성능 노즐로 교체 |
| 익스트루더 | 개선형·개조형으로 교체 |
| 히터봉 | 세라믹 히터봉 신품 교체 |
| 베드 | PEI 시트와 베드 전체 교체 |
| 냉각 | 익스트루더 냉각용 방열판 추가 |
부품을 바꿔도 결과는 불안정했다. 원인을 하나로 특정한 기록은 없다. 센서 신뢰도와 펌웨어 안정성, 기구 완성도의 차이가 좁혀지지 않는다고 보고 뱀부랩으로 돌아갔다. 뱀부랩은 X1C·P2S·H2S의 공식 제품 페이지와 위키에 스파게티 감지 기능을 적어 두었다. 과정은 K1 Max 반년 사용 기록에, 이후 두 번째 프린터를 고른 과정은 뱀부랩 P1S·P2S·H2S 비교에 있다.
3. Z축이 자꾸 틀어질 때 — 기준면부터 다시
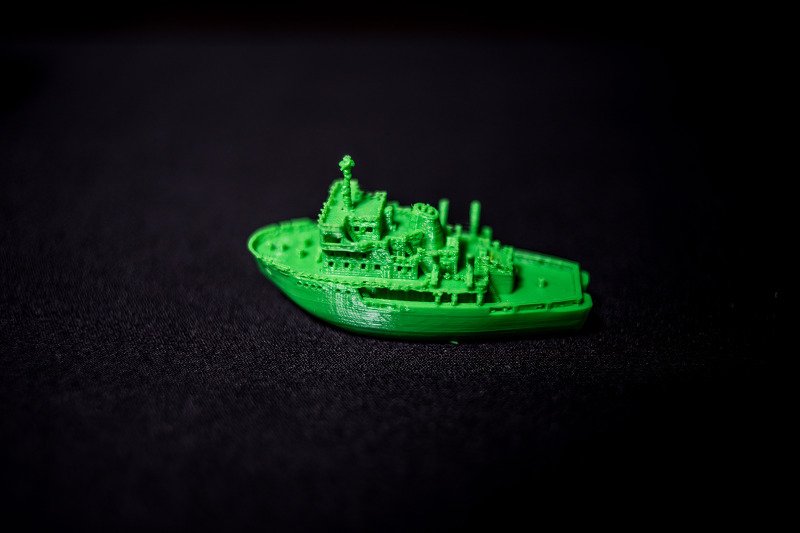
2019년에 쓰던 소형 프린터는 몇 번 뽑지 않았는데도 Z축이 또 틀어졌다. 다시 세팅하고 배 모형을 뽑았지만 갑판 위 기둥 쪽 디테일이 뭉개졌다. 그때 디테일은 이 프린터의 한계이고 레벨링부터 잡아야 한다고 적었다. 2019년 글에는 프린터 모델명을 적지 않았다. 사진 속 프린터에는 MP 로고가 붙어 있고, 2018년 4월에 모노프라이스 MP i3 Mini를 이베이에서 들인 기록이 따로 있다.
Z 원점을 제대로 잡아 보려고 2005년 고등학교를 졸업하며 가져온 미쓰도요 아날로그 인디케이터(dial indicator)를 꺼냈다. 쓰고 남은 클램프와 샤프트로 거치대를 만들어 프린터 옆 기둥에 달고, 레벨 베드 메뉴로 헤드를 움직였다. 그런데 인디케이터를 대고 있던 곳은 벽이었다. 맞춰야 할 값은 노즐과 베드 사이의 Z 거리였다.
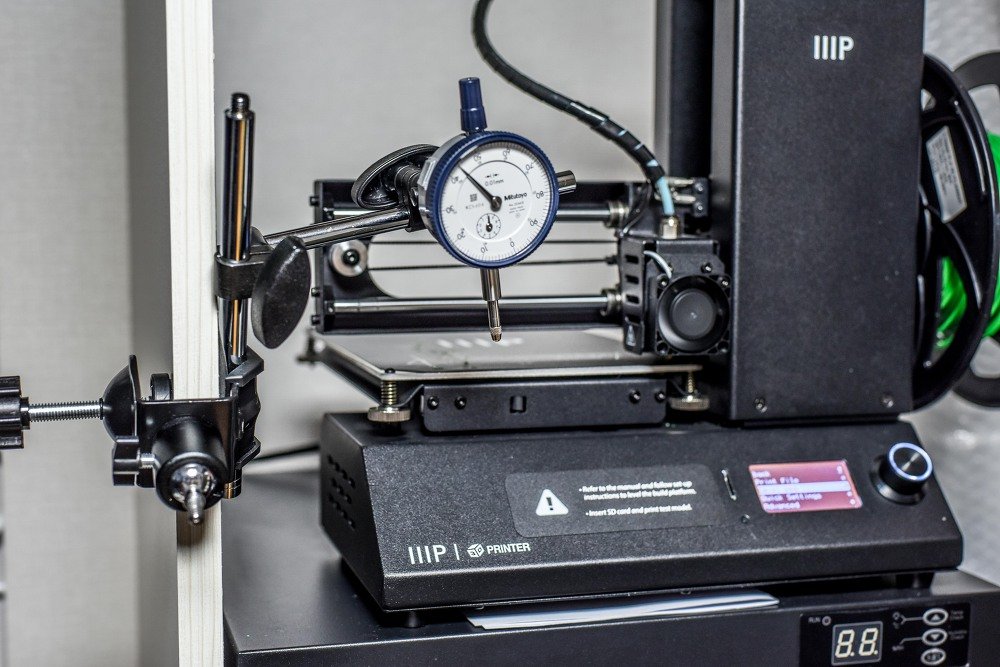
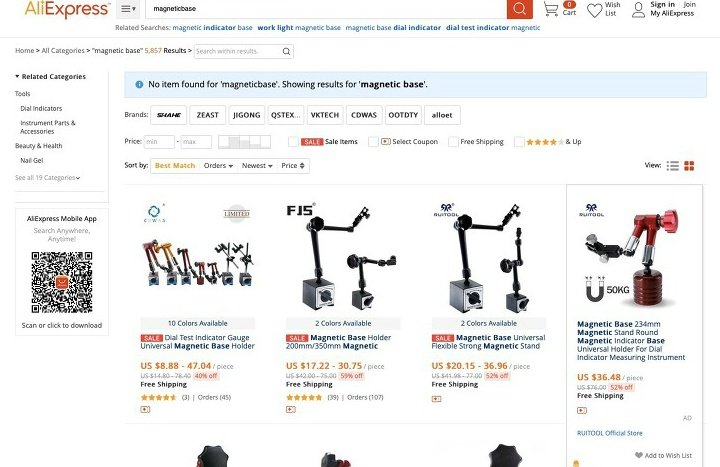
거치대를 제대로 달 자리가 없어서 관절과 마그네틱 베이스를 새로 사기로 했다. 국내 판매가는 관절 포함 31,600원이었다. 알리익스프레스에서는 관절과 마그네틱 베이스만 11.84달러에 무료 배송이었고, 배송 예정 기간은 13~20일이었다. 작은 자석 제품은 붙였다 뗄 때 얇은 판금으로 만든 프린터 몸체가 휠 것 같아 뺐다. 결국 알리익스프레스에서 샀다. 자세한 과정은 Z축이 틀어진 배 모형 출력, 인디케이터로 Z 원점을 잡으려던 기록, 마그네틱 베이스 구매 기록에 나눠 적었다.
4. 표면이 거칠고 끝에 잡티가 남을 때
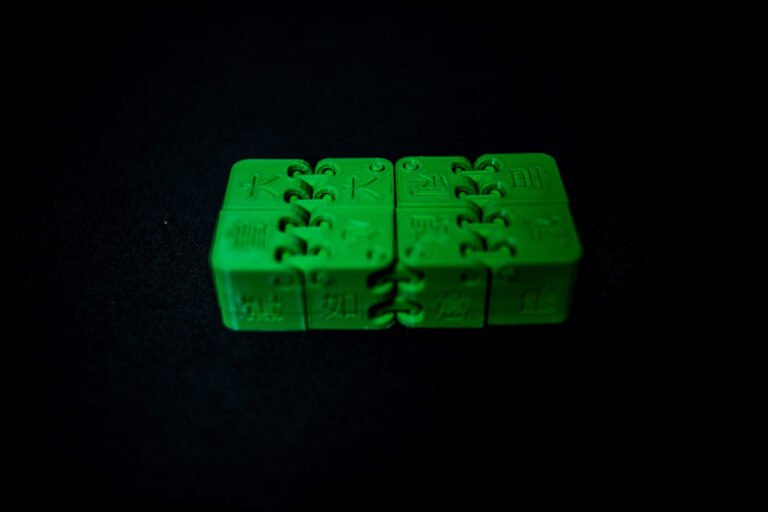
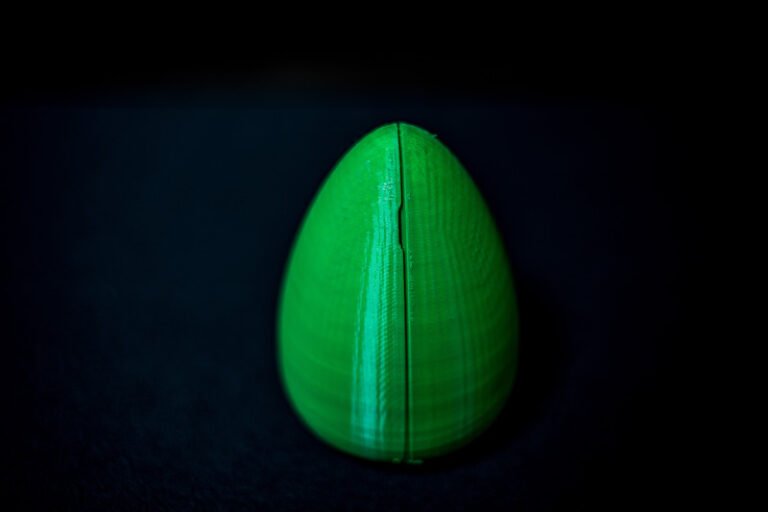
같은 프린터로 싱기버스(Thingiverse)의 베이비 그루트를 뽑았더니 표면이 거칠었고, 뾰족한 끝마다 잡티가 남았다. 달걀 모양 껍질 안에 비행기가 접혀 든 모델은 껍질 겉면이 기대보다 깔끔했지만 비행기 표면은 거칠었다. 피젯 큐브도 인쇄면이 지저분했다.
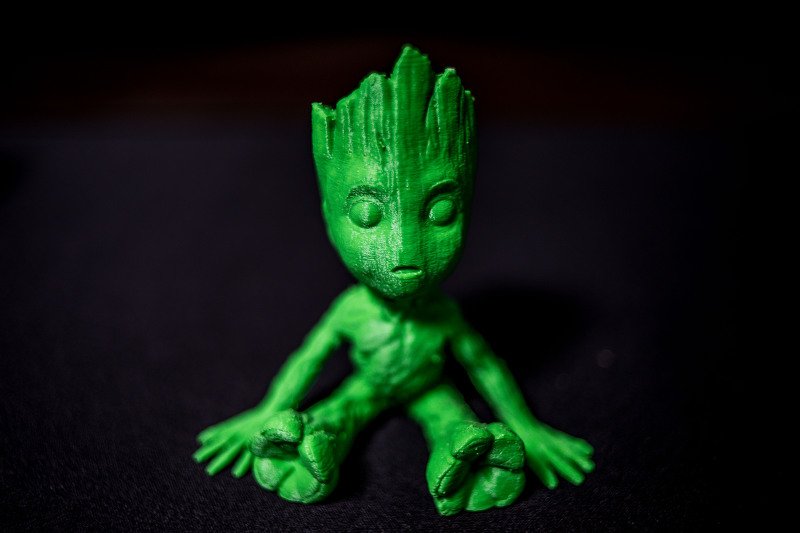
그루트는 거친 질감이 오히려 캐릭터와 어울렸다. 표면을 다듬고 색칠하면 나아 보였겠지만 귀찮아서 그만뒀다. 프린터를 새로 사는 대신 남은 녹색 필라멘트부터 다 쓰기로 했다. 결과물은 베이비 그루트 출력, 달걀 속 비행기 출력, 피젯 큐브 출력에 있다.
5. 끼우는 부품이 안 움직일 때 — 서포트 잔여물
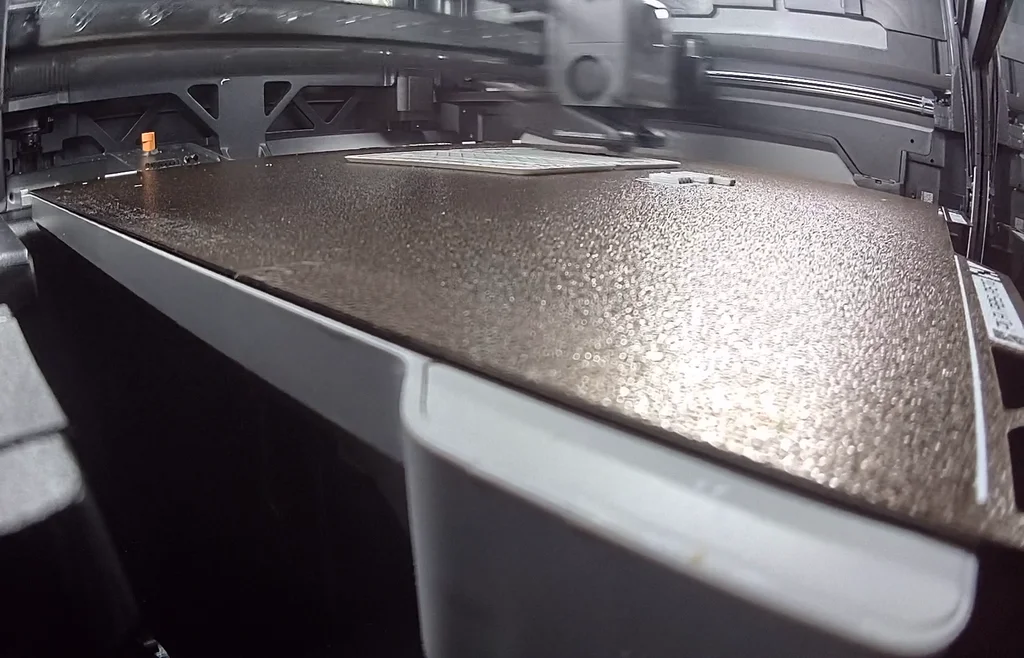
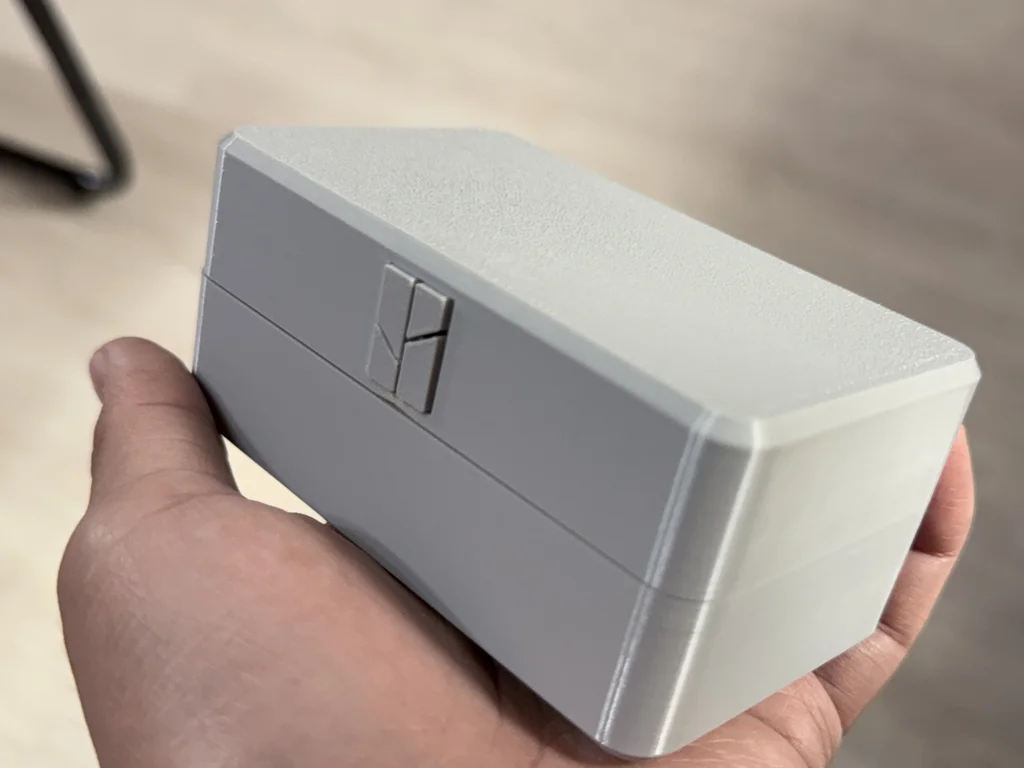
MakerWorld의 메모리 카드 케이스를 H2S와 PETG로 뽑았다. 잠금 버튼은 걸림 없이 풀렸지만, 버튼 구멍 입구에 서포트 잔여물이 남아 버튼이 잘 움직이지 않았다. 입구를 갈아내는 후가공이 필요했다. 모델 페이지 리뷰에도 같은 지적이 있었다. 결과는 메모리 카드 케이스 출력 기록에 정리했다.
6. PETG를 떼다 바닥이 찌그러질 때
PETG는 PLA보다 베드와 노즐 온도가 높다. 출력이 끝나자마자 덜 식은 판을 휘어 떼다가 바닥면이 찌그러진 적이 있다. 그 뒤로는 판을 손으로 잡아도 뜨겁지 않을 때까지 기다렸다가 뗀다. 여름에는 출력 중 방 온도도 같이 올라가 문을 열어 두게 된다.
원인을 좁히는 순서 — 확인 체크리스트
- 첫 레이어부터 본다. X1C를 쓸 때도 첫 레이어 안착만 확인하면 나머지는 기계에 맡겼다.
- 판을 주방세제로 씻고, 출력면에는 손을 대지 않는다.
- 같은 파일을 다른 프린터로 뽑아 본다. H2S에서 실패한 파일이 X1C에서 성공하면서 원인이 판으로 좁혀졌다.
- Z 원점은 노즐과 베드 사이를 기준으로 잰다. 다른 면에 대고 잰 값은 쓸모가 없다.
- 끼워 맞추는 부품은 서포트가 닿는 구멍부터 확인한다.
- PETG는 판이 식은 뒤에 뗀다.
- 부품을 여러 번 바꿔도 같은 실패가 이어지면 기종 자체를 의심한다.
설계할 때 보는 포인트
측정은 기준면(datum)부터 정한다. Z 원점의 기준면은 노즐 끝과 베드 윗면이다. 인디케이터를 다른 면에 대면 숫자는 읽혀도 쓸 데가 없다. 끼워 맞추는 구멍은 서포트가 닿는지부터 본다. 서포트가 닿는 구멍은 후가공으로 넓힐 여유를 생각해 둬야 한다. 이번 카드 케이스는 구멍 치수와 간극(clearance)을 재지 않아 수치는 적지 않는다.
자주 묻는 질문
첫 레이어가 계속 들뜨면 무엇부터 해야 하나?
판 세척부터 한다. H2S에서 같은 파일이 세 번 멈췄을 때, 주방세제로 텍스처 PEI 판을 씻고 가장자리만 잡은 뒤 한 번에 성공했다. 물티슈로 훔치는 것만으로는 부족했다.
스파게티 현상은 왜 생기나?
K1 Max에서 허공에 필라멘트를 뿜는 실패를 자주 겪었지만 원인을 하나로 특정하지는 못했다. 노즐부터 베드까지 바꿔도 이어졌다. 지금 쓰는 뱀부랩 X1C와 H2S는 공식 제품 페이지와 위키에 스파게티 감지 기능이 적혀 있다.
Z축이 자꾸 틀어지면 어떻게 하나?
다시 세팅하되, 측정 기준을 노즐과 베드 사이로 잡는다. 인디케이터를 쓴다면 베드 쪽에 단단히 고정할 거치 자리가 먼저 필요하다. 마그네틱 베이스를 따로 산 이유다.
PETG 출력물이 판에서 떼다 찌그러지면?
판이 식기 전에 휘어 떼면 바닥면이 찌그러질 수 있다. 판을 손으로 잡아도 뜨겁지 않을 때까지 기다린다.
단점과 한계
이 글은 직접 겪은 실패만 모았다. 2019년 글에는 프린터 모델명이 없어 사진 속 로고와 2018년 구매 기록만 적었다. K1 Max의 실패 원인은 특정하지 못했다. 접착력이나 온도 같은 측정값 없이 결과만 기록한 사례가 대부분이다. 다른 프린터나 필라멘트에서는 원인이 다를 수 있다.
정리
같은 증상이 다시 나오면 판 세척과 Z 기준 확인부터 한다. 부품 교체는 그다음이다. 새 실패를 겪으면 이 표에 한 줄씩 더한다.